
Tăiere cu plasmă sau tăiere cu flacără? – Pe care să o alegi și pentru ce lucrări este ideală?
Tăiere cu plasmă sau tăiere cu flacără? Care tehnologie este potrivită pentru atelierul tău? Descoperă avantajele și dezavantajele celor două metode populare de tăiere a metalelor și află când merită folosită fiecare. Ghid rapid pentru specialiști și proprietari de ateliere.
Tăiere cu plasmă sau tăiere cu flacără? – Pe care să o alegi și pentru ce lucrări este ideală?
Pentru tăierea metalelor există mai multe tehnologii, însă cele două soluții folosite cel mai des sunt tăierea cu plasmă și tăierea cu flacără (tăierea oxiacetilenică). Ambele sunt unelte eficiente, dar funcționează pe principii diferite și sunt recomandate pentru materiale și sarcini diferite. În acest articol prezentăm în detaliu diferențele, avantajele și dezavantajele, și te ajutăm să decizi care soluție este potrivită pentru atelierul tău.
Timp de citire: ~ 10 minute | Nivel de dificultate: ★★★☆☆ (intermediar)
Cuprins
1. Ce este tăierea cu plasmă?
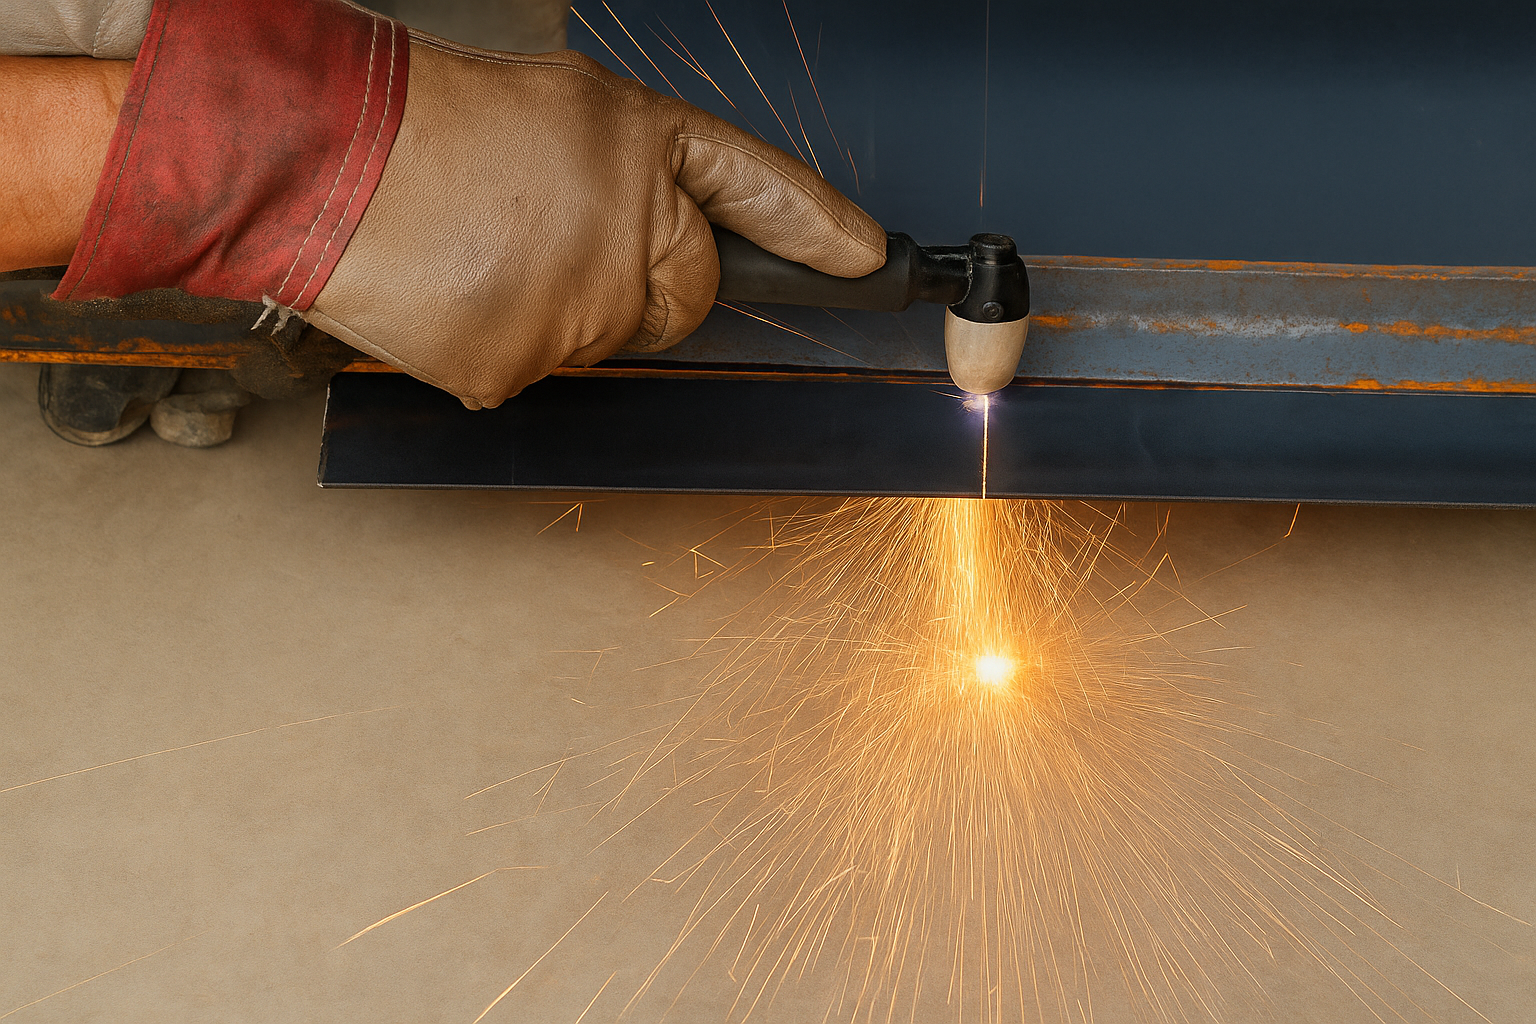
Tăierea cu plasmă este o tehnologie modernă și extrem de eficientă de tăiere a metalelor, în cadrul căreia un jet de plasmă de până la 20–30 000 °C, generat de un arc electric, topește și suflă metalul topit din material. Echipamentul ionizează aerul comprimat sau un amestec special de gaze, astfel ia naștere plasma ultrarapidă și cu densitate energetică ridicată, care taie metalele cu precizie.
Cum funcționează?
Pașii procesului de tăiere cu plasmă, pe scurt:
- Între electrod și duză se formează un arc electric.
- Aerul comprimat trece prin acest arc.
- Aerul se ionizează, astfel ia naștere plasma.
- Jetul de plasmă de mare viteză topește metalul.
- Materialul topit rezultat este suflat de plasmă din rostul de tăiere.
Procesul este extrem de rapid și ușor de controlat, iar aportul de căldură este mult mai mic decât la tăierea cu flacără — ceea ce înseamnă mai puțină deformare.
Ce materiale pot fi tăiate cu plasmă?
- Oțel carbon
- Oțel inoxidabil (inox)
- Aluminiu
- Cupru, alamă (cu anumite echipamente)
Practic, orice metal care este conductor electric.
La ce se folosește tăierea cu plasmă?
- Tăierea și repararea elementelor de caroserie auto
- Prelucrarea tablelor subțiri și a cadrelor de mașini
- Decuparea rapidă a structurilor, consolelor și pieselor
- Lucrări de demolare și reparații
- Fabricarea pieselor metalice personalizate în atelier
Avantaje:
- Suprafață de tăiere curată, fără bavuri
- Viteză mare de tăiere – chiar de câteva ori mai mare decât la tăierea cu flacără
- Utilizare universală (oțel, inox, aluminiu)
- Nu necesită butelii de gaz (la aparatele de plasmă cu aer)
- Aport de căldură mai mic → materialul se deformează mai puțin
- Tehnologie compactă, ușor de manevrat, prietenoasă cu atelierul
Dezavantaje:
- Prețul echipamentului este mai ridicat decât al unui aparat de tăiere cu flacără
- Necesită compresor pentru funcționare
- La tablele subțiri sunt necesare reglaje precise, fine
- Duzele și electrozii sunt piese de uzură
Până la ce grosime poate fi folosită?
- 1–12 mm – caroserii, lucrări de lăcătușerie
- 12–20 mm – sarcini industriale, structuri
- Peste 20 mm – sunt necesare aparate de mare putere (40–100+ A)
Calitatea și viteza de tăiere depind în mare măsură de amperaj, de starea duzei și de viteza corectă de avans.
2. Ce este tăierea cu flacără (oxiacetilenică)?
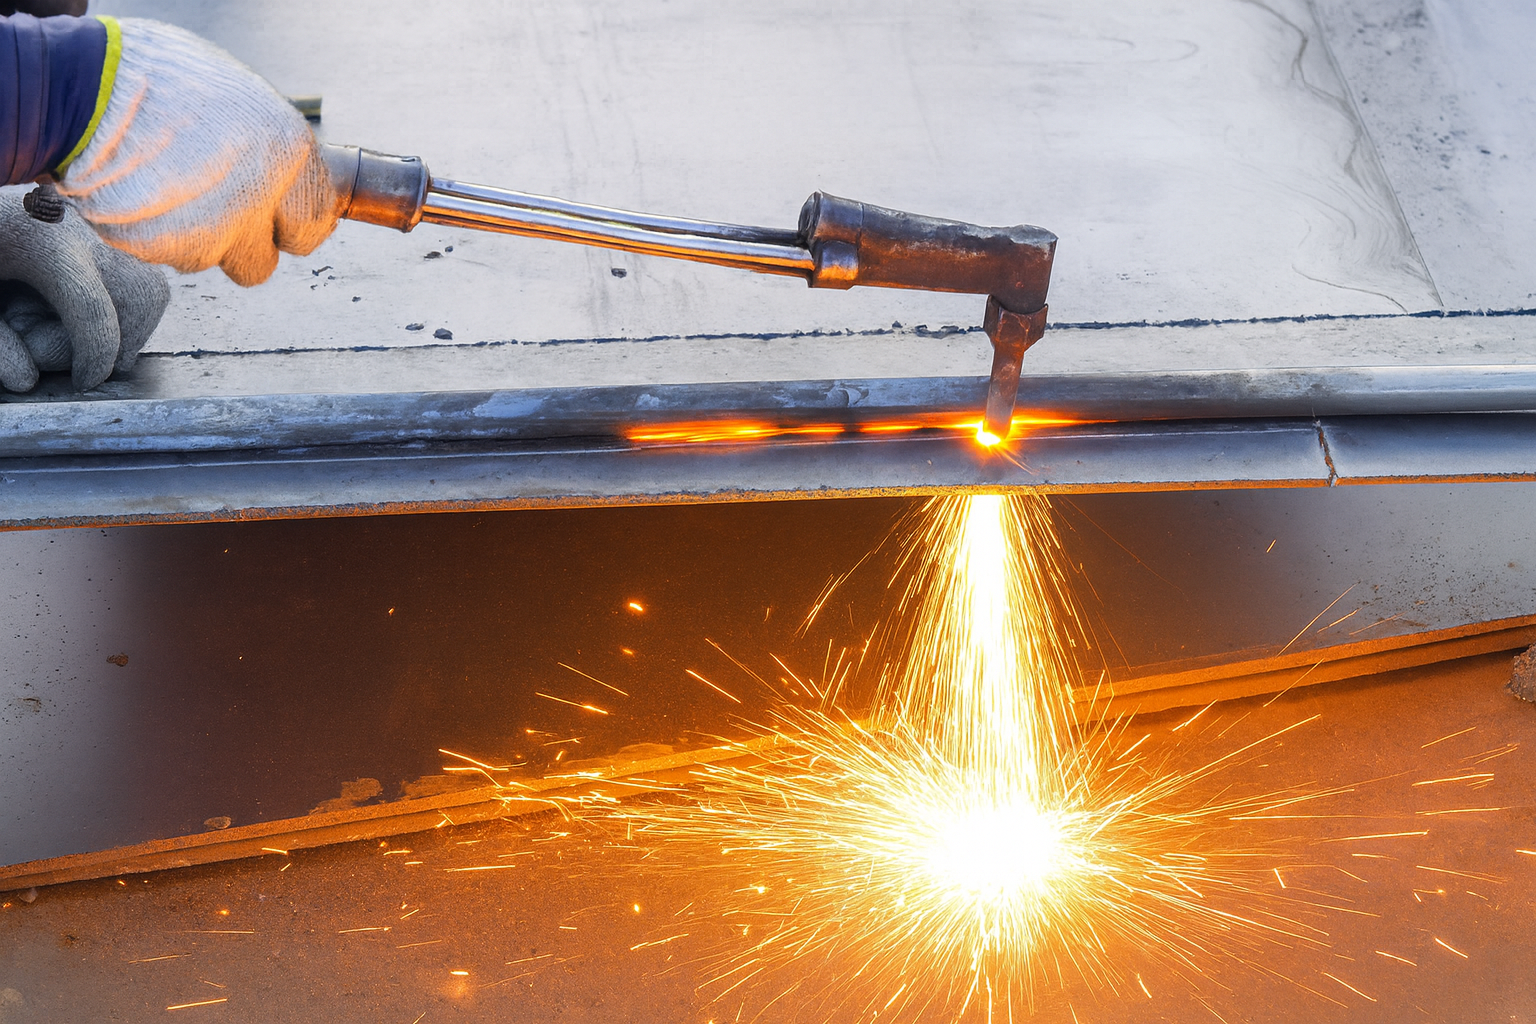
Tăierea cu flacără este o metodă tradițională de tăiere a metalelor, folosită pe scară largă și astăzi, care se bazează pe arderea oxigenului și a acetilenei. Esența tehnologiei este că suprafața metalului este preîncălzită cu o flacără de temperatură ridicată (cca. 3200 °C), apoi jetul de oxigen de înaltă presiune oxidează și suflă metalul topit din rostul de tăiere. Acest procedeu este de neegalat în special la prelucrarea materialelor groase din oțel carbon.
Cum funcționează?
Procesul de tăiere cu flacără constă din mai mulți pași:
- Pistoletul preîncălzește metalul cu flacăra de gaz amestecat acetilenă–oxigen.
- Metalul se încălzește la cca. 900–950 °C (temperatura de aprindere).
- La deschiderea manetei de tăiere intră un jet de oxigen concentrat.
- Metalul se oxidează, apoi oxigenul suflă zgura topită.
Procesul nu este o simplă topire, ci se bazează pe o reacție chimică – de aceea funcționează doar la fier și oțel carbon, și de aceea nu este potrivit de ex. pentru tăierea inoxului sau a aluminiului.
Pentru ce materiale poate fi folosită?
- Oțel carbon (în orice grosime)
- Materiale din fier
Nu poate fi folosită pentru oțel inoxidabil, aluminiu sau cupru, deoarece acestea nu pot fi oxidate corespunzător în timpul procesului.
La ce se folosește tăierea cu flacără?
- Debitarea tablelor groase din oțel (30–200+ mm)
- Lucrări industriale de demolare și structurale
- Pregătirea podurilor și structurilor din oțel
- Deschiderea și debitarea țevilor și rezervoarelor
- Tăieri mobile la fața locului, montaje pe teren
Tăierea cu flacără funcționează cu un sistem cu butelii ușor de transportat, fiind astfel ideală în locuri unde nu există curent electric sau compresor.
Avantaje:
- Grosime de tăiere remarcabil de mare – chiar și 200+ mm oțel
- Echipament mai ieftin comparativ cu aparatul de tăiere cu plasmă
- Nu necesită curent electric
- Cu același sistem se poate și suda și lipi
- Excelentă pentru lucrări de demolare și structurale
- Sistem cu butelii ușor de transportat
Dezavantaje:
- Poate fi folosită doar pentru oțel carbon
- Aport mare de căldură → deformare semnificativă posibilă
- Viteză de tăiere mai mică
- Mai multă zgură și prelucrare ulterioară
- Reguli de manipulare a buteliilor, de presiune și de siguranță
- În vânt și în exterior este mai greu de menținut o flacără stabilă
Până la ce grosime poate fi folosită?
- 10–50 mm – sarcini industriale generale
- 50–200+ mm – lucrări de industrie grea și structurale
Punctul forte unic al tăierii cu flacără este că funcționează și acolo unde aparatul de tăiere cu plasmă nu mai poate străpunge materialul masiv.
3. Pistolet de tăiere cu plasmă vs. pistolet de tăiere cu flacără
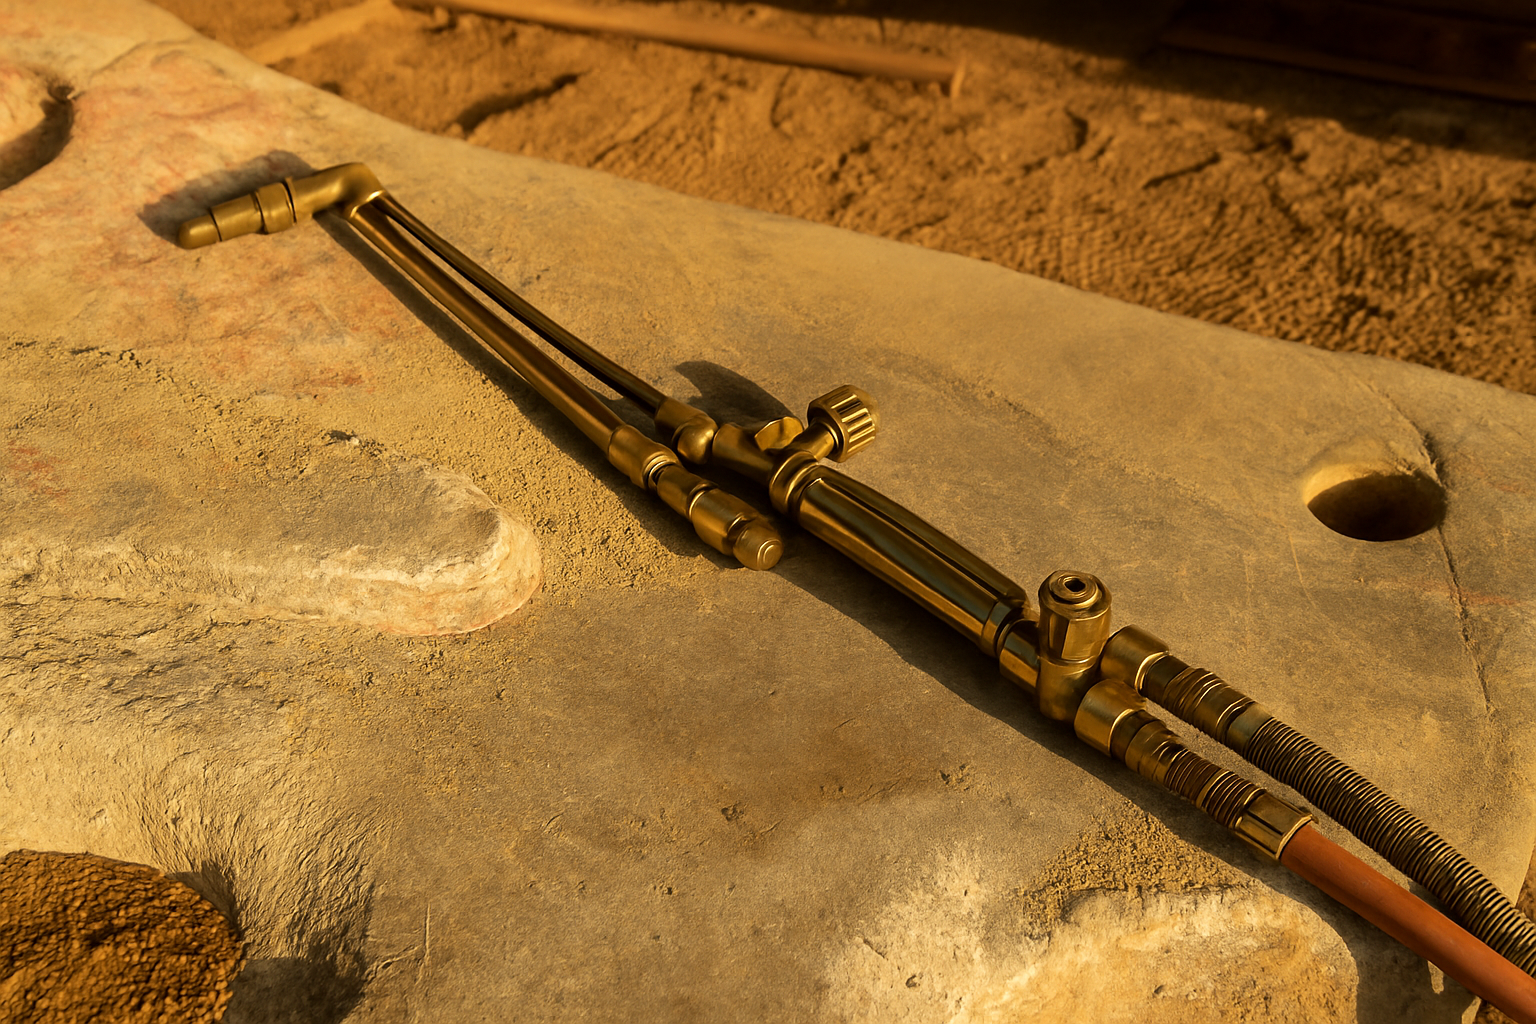
Pistoletul de tăiere cu plasmă și cel de tăiere cu flacără pot părea asemănătoare la prima vedere, ambele fiind unelte de tăiere ținute în mână, însă funcționarea și domeniul lor de utilizare sunt complet diferite. Diferența se manifestă nu doar în tehnologie, ci și în precizie, calitatea tăieturii și cerințele de exploatare.
Pistoletul de tăiere cu plasmă
Pistoletul de tăiere cu plasmă combină arcul electric cu aerul comprimat sau cu gaze amestecate (de ex. argon–hidrogen). Jetul de plasmă ionizat care iese prin duză atinge temperaturi extreme și viteze uriașe.
- Principiu de funcționare: arc electric + aer ionizat → jet de plasmă
- Caracterul tăieturii: rost de tăiere (kerf) curat, îngust, bavuri minime
- Precizie: foarte ridicată, tăiere chiar la milimetru
- Aplicare: pentru table, inox, aluminiu, grosimi de 0,5–20 mm
- Piese de uzură: duză, electrod, inel de turbionare (swirl ring)
Utilizarea pistoletului de plasmă este în general mai ușoară și mai rapidă. Operatorul vede și simte imediat linia de tăiere, iar aportul de căldură este mai mic, deci deformarea materialului este redusă.
Pistoletul de tăiere cu flacără
Pistoletul de tăiere cu flacără funcționează cu amestec de oxigen–acetilenă sau oxigen–propan. Flacăra preîncălzește metalul, apoi jetul de oxigen de înaltă presiune oxidează și suflă metalul topit.
- Principiu de funcționare: ardere (acetilenă/propan) + oxigen → oxidare + suflare
- Caracterul tăieturii: rost de tăiere mai lat, mai multă zgură și prelucrare ulterioară
- Precizie: medie – în principal pentru oțel gros
- Aplicare: tăierea oțelului carbon de 10–200+ mm grosime
- Elemente de uzură: duză, furtunuri, inserții de supape
Manevrarea pistoletului de tăiere cu flacără necesită mai multă atenție, deoarece utilizatorul lucrează cu butelii, supape de presiune și flacără de aprindere. La oțelul gros, însă, performanța tăierii cu flacără este de neegalat.
Care este cea mai mare diferență între cele două pistolete?
- Plasma „topește”, flacăra „arde” și oxidează.
- Plasma este mai rapidă, mai curată și mai universală.
- Tăierea cu flacără este mai puternică pe oțel gros, dar necesită mai multă prelucrare ulterioară.
- Plasma necesită curent electric și compresor, tăierea cu flacără butelie și aprinzător.
- Manevrarea aparatului de tăiere cu plasmă este mai sigură și mai simplă.
În ansamblu, scopul celor două unelte este același – tăierea metalului –, dar au fost optimizate pentru tipuri de sarcini complet diferite. Aparatul de tăiere cu plasmă este ideal pentru lucru rapid, precis și curat, în timp ce aparatul de tăiere cu flacără asigură „forța brută” necesară tăierii oțelului foarte gros.
4. Tăiere cu plasmă vs. tăiere cu flacără – Tabel comparativ
Tăierea cu plasmă și tăierea cu flacără reprezintă două direcții tehnologice diferite. Plasma este rapidă, curată și versatilă, în timp ce tăierea cu flacără este de neegalat la tăierea oțelului de grosime mare. Tabelul de mai jos te ajută să vezi rapid diferențele, apoi oferim explicații detaliate despre aspectele practice.
| Proprietate | Tăiere cu plasmă | Tăiere cu flacără |
|---|---|---|
| Principiu de funcționare | Jet de plasmă (arc electric + aer ionizat) | Ardere + oxidare (tăiere oxiacetilenică) |
| Ce material taie? | Oțel, oțel inoxidabil, aluminiu | Fier și oțel carbon |
| Calitatea tăieturii | Foarte curată, fără bavuri | Mai grosieră, mai multă prelucrare ulterioară |
| Viteza de tăiere | Rapidă – chiar de 2–3× mai rapidă | Mai lentă |
| Grosimea de tăiere | 0,5–20 mm (la aparate industriale 30–40 mm) | 10–200+ mm |
| Locul utilizării | Atelier, necesită compresor | Poate fi folosită oriunde pe teren |
| Siguranța manevrării | Ridicată (fără flacără deschisă) | Medie (manipulare butelii, flacără de aprindere) |
| Costuri | Aparat mai scump, exploatare mai ieftină | Echipament mai ieftin, cost butelii de gaz |
| Întreținere / piese de uzură | Duze, electrozi | Duză, furtunuri, regulatoare de presiune |
Ce înseamnă asta în practică?
Aparatele de tăiere cu plasmă sunt folosite în primul rând pentru lucrări de atelier, tăierea tablelor subțiri, caroserii auto și sarcini unde contează imaginea de tăiere curată și rapidă. Plasma creează un rost de tăiere extrem de precis, piesa se deformează mai puțin, iar reglajele pot fi controlate fin.
Aparatul de tăiere cu flacără, în schimb, intră în prim-plan atunci când trebuie debitat oțel gros, demolat sau tăiate structuri industriale. Avantajul sistemului mobil cu butelii este că funcționează și în locuri unde nu există curent electric sau compresor. Dezavantajul este însă că rezultă mai multă zgură, aportul de căldură este mai mare și este necesară mai multă prelucrare ulterioară.
Aport de căldură și deformare
- Plasmă: aport de căldură mai mic, deformare mai mică, distorsiune mai redusă.
- Flacără: aport mare de căldură → tensiuni de material și deformări mai serioase posibile.
Costul tăierii pe termen lung
- Tăiere cu plasmă: piesele de uzură (duze, electrozi) sunt ieftine și ușor de înlocuit.
- Tăiere cu flacără: consum continuu de gaz → costul oxigenului + acetilenei este mai ridicat pe termen lung.
Rezumat pe scurt
- Dacă ai nevoie de tăiere curată, materiale diverse și lucru rapid → Tăiere cu plasmă.
- Dacă trebuie să tai grosimi uriașe, pe teren → Tăiere cu flacără.
Cele două tehnologii nu sunt concurente, ci soluții complementare: majoritatea atelierelor le folosesc pe ambele, pentru a avea unealta optimă pentru fiecare sarcină.
5. Pe care să o alegi?
Alegerea tehnologiei de tăiere potrivite depinde întotdeauna de materialul cu care lucrezi, de grosime, de mediul de lucru și de cât de importantă este viteza sau imaginea de tăiere precisă. Mai jos prezentăm în detaliu în ce cazuri este alegerea optimă aparatul de tăiere cu plasmă, respectiv cel cu flacără.
Aparatul de tăiere cu plasmă este recomandat dacă:
- Tai table subțiri sau de grosime medie (0,5–20 mm).
- Sarcina este caroserie auto, lăcătușerie, tăiere de table subțiri.
- Lucrezi și cu oțel inoxidabil sau aluminiu.
- Este importantă viteza mare de avans și suprafața de tăiere curată.
- Vrei să eviți aportul excesiv de căldură și deformarea.
- Ai compresor sau ești pregătit să achiziționezi unul.
- Cauți un aparat care lucrează cu costuri de exploatare reduse.
Aparatul de tăiere cu plasmă este ideal pentru atelierele moderne, unde trebuie tăiate materiale diverse cu mare precizie. Dacă vrei o soluție rapidă, curată și versatilă, aparatul de tăiere cu plasmă va fi alegerea potrivită.
Aparatul de tăiere cu flacără este recomandat dacă:
- Trebuie să tai oțel carbon foarte gros (20–200+ mm).
- Execuți lucrări unde nu este disponibil curent electric.
- Lucrezi pe teren, pe șantiere, la demolări industriale.
- Ai deja echipament de oxigen–acetilenă, astfel sistemul poate fi integrat ieftin.
- Nu este o problemă aportul mare de căldură și debavurarea ulterioară.
- Execuți sarcini unde forța brută este criteriul decisiv, nu precizia.
Aparatul de tăiere cu flacără rămâne în continuare indispensabil în numeroase domenii ale industriei, mai ales acolo unde performanța aparatului de tăiere cu plasmă nu ar mai fi suficientă pentru tăierea materialelor masive.
Criterii practice de decizie
- Ce grosime de material tai? – 0,5–20 mm → plasmă – 20–200 mm → tăiere cu flacără
- Cu ce materiale lucrezi? – Inox, aluminiu → plasmă – Oțel carbon pentru lucrări groase → flacără
- Ce viteză aștepți? – Tăiere rapidă și curată → plasmă – Mai lentă, dar puternică → flacără
- Unde vei lucra? – Atelier → plasmă – Teren, șantier → tăiere cu flacără
- Ce este mai important? – Precizie și aspect → plasmă – Grosime și forță → flacără
Pe scurt
Aparat de tăiere cu plasmă: rapid, curat, precis, versatil – prima alegere pentru majoritatea atelierelor.
Aparat de tăiere cu flacără: masiv, puternic și fiabil pentru oțel gros, utilizabil și pe teren.
Majoritatea specialiștilor folosesc în final ambele tehnologii: plasma pentru lucrări de precizie, tăierea cu flacără pentru sarcinile cu materiale groase.
6. Greșeli frecvente la tăierea cu plasmă și cu flacără
Chiar și la specialiștii cu experiență apar greșeli care înrăutățesc calitatea tăieturii, cresc costul consumabilelor sau pot duce chiar la defectarea aparatului. Rezumatul de mai jos te ajută să recunoști cele mai frecvente probleme și să le previi.
Greșeli frecvente la tăierea cu plasmă
- Viteză de tăiere prea mare: tăietura devine oblică, materialul nu se topește complet, iar pe muchia inferioară rămân bavuri.
- Avans prea lent: rostul de tăiere devine prea lat, materialul se topește și „se arde”, ceea ce dă un rezultat urât și imprecis.
- Duză sau electrod puternic uzat: rezultatul va fi un jet de plasmă neuniform, arc instabil și o imagine de tăiere slabă.
- Calitate necorespunzătoare a aerului: aerul cu apă sau ulei distruge duza și produce o tăietură grosieră, cu zgură. Folosește întotdeauna separator de apă / filtru de aer.
- Amperaj necorespunzător: – curent prea mic → nu taie prin material – curent prea mare → distruge rapid duza
- Lipsa unei legături de masă corespunzătoare: arcul oscilează, aparatul „sacadează”, iar tăietura devine ondulată.
- Distanță prea mare a duzei: jetul de plasmă se destramă, tăietura devine imprecisă.
Cum pot fi prevenite aceste greșeli?
- Verifică și înlocuiește regulat duzele și electrozii.
- Folosește întotdeauna aer curat și uscat.
- Respectă viteza de tăiere și intensitatea curentului recomandate pentru aparat.
- Asigură-te de contactul bun al cablului de masă.
Greșeli frecvente la tăierea cu flacără
- Reglarea greșită a flăcării: prea multă acetilenă → flacără cu funingine; prea mult oxigen → tăiere instabilă, cu stropi.
- Preîncălzire insuficientă: tăierea nu pornește, zgura nu se evacuează corespunzător.
- Viteză de tăiere incorectă: – prea lentă → oțelul „se arde”, rostul de tăiere devine prea lat – prea rapidă → nu taie complet prin material și zgura rămâne
- Unghi de înclinare necorespunzător al capului de tăiere: arde oblic, provoacă muchii de tăiere ondulate.
- Greșeală la reglarea presiunii oxigenului: dacă este prea mică, nu suflă zgura; dacă este prea mare, stropește și este greu de controlat.
- Duză uzată sau înfundată: produce o imagine de flacără neuniformă și o tăietură murdară.
- Vânt sau curent de aer în exterior: flacără instabilă, care face aproape imposibilă o tăiere curată.
Cum pot fi prevenite aceste greșeli?
- Folosește întotdeauna reglaje precise de presiune a gazului și de flacără.
- Păstrează duza curată, verific-o înainte de utilizare.
- Nu sări peste timpul de preîncălzire corespunzător.
- În exterior, lucrează în condiții ferite de vânt, dacă este posibil.
Majoritatea greșelilor de mai sus pot fi prevenite simplu, dacă operatorul este atent la starea aparatului, la tehnica corectă și la reglajele potrivite. Tăierea curată și precisă nu doar că dă un rezultat mai frumos, ci reduce semnificativ și timpul de prelucrare ulterioară.
7. Gând de încheiere
Tăierea cu plasmă și tăierea cu flacără sunt două abordări diferite ale aceleiași sarcini: debitarea eficientă a metalelor. Ambele tehnologii au punctele lor forte, iar alegerea potrivită depinde întotdeauna de natura lucrării respective. Dacă scopul este tăierea rapidă, curată și precisă a tablelor subțiri sau de grosime medie, atunci aparatul de tăiere cu plasmă este unealta numărul unu a atelierelor moderne. Dacă însă trebuie tăiate blocuri masive de oțel, grinzi sau elemente structurale, atunci aparatul de tăiere cu flacără rămâne soluția cea mai fiabilă.
Înainte de fiecare proiect merită să îți pui câteva întrebări:
- Ce material tai? (oțel, inox, aluminiu)
- În ce grosime? (0,5 mm sau 200 mm?)
- Unde lucrez? (în atelier sau pe teren?)
- Viteza sau forța este mai importantă?
- Cât de critică este calitatea suprafeței de tăiere?
În industria metalurgică modernă tot mai multe ateliere decid să folosească ambele tehnologii: aparatul de tăiere cu plasmă pentru lucrările de precizie, iar cel cu flacără pentru manipularea materialelor mari și demolări. Această combinație asigură funcționarea cea mai eficientă și mai rentabilă.
Dacă te pregătești acum să investești într-o nouă unealtă de tăiere, merită să iei în considerare și fluxurile de lucru pe termen lung. Un aparat de calitate, fiabil, oferă performanță stabilă, crește productivitatea și îmbunătățește semnificativ calitatea rezultatului final.
„Tehnologia de tăiere eficientă aduce nu doar un lucru mai rapid, ci și rezultate mai precise și noi posibilități în practica de zi cu zi.”
Surse foto: DepositPhotos, StockPhotos

