
Greșeli la sudura MIG/MAG, reglaje de gaz și tehnici de sudare
Sudura MIG/MAG dă o cusătură puternică, curată și uniformă atunci când gazul, sârma, amperajul și tehnica sunt în armonie. În acest ghid prezentăm cele mai frecvente greșeli, soluțiile lor profesionale și reglajele corecte atât pentru material subțire, cât și pentru material gros.
Sudura MIG/MAG dă o cusătură cu adevărat puternică, frumoasă și fiabilă atunci când reglajele, debitul de gaz, sârma și tehnica de sudare sunt în armonie. 80% dintre greșeli nu sunt cauzate de aparat – ci de un parametru greșit, o poziție greșită sau o mișcare incorectă a mâinii.
În acest ghid găsești tot ce trebuie, de la greșelile de sudare, prin reglajele de gaz, până la pozițiile de sudare și reglajele în funcție de grosimea materialului. Cu ajutorul exemplelor practice, sfaturilor și tabelelor vei înțelege rapid cum devine cusătura ta stabilă, puternică și curată.
Timp de citire: 10 minute | Nivel de dificultate: Mediu
Cuprins
- Greșeli la sudura MIG/MAG – cauze & soluții
- Gaze MIG/MAG – Argon, CO₂, Mix
- Reglarea debitului de gaz după grosimea materialului
- Poziții și tehnici de sudare
- Mișcări în timpul sudării
- Reglaje după grosimea materialului (A/V/m/min)
- Depanare – ghid rapid
- FAQ – Întrebări frecvente
- Gânduri de încheiere
- Bloc de recomandări de produse
Greșeli la sudura MIG/MAG și soluțiile lor profesionale
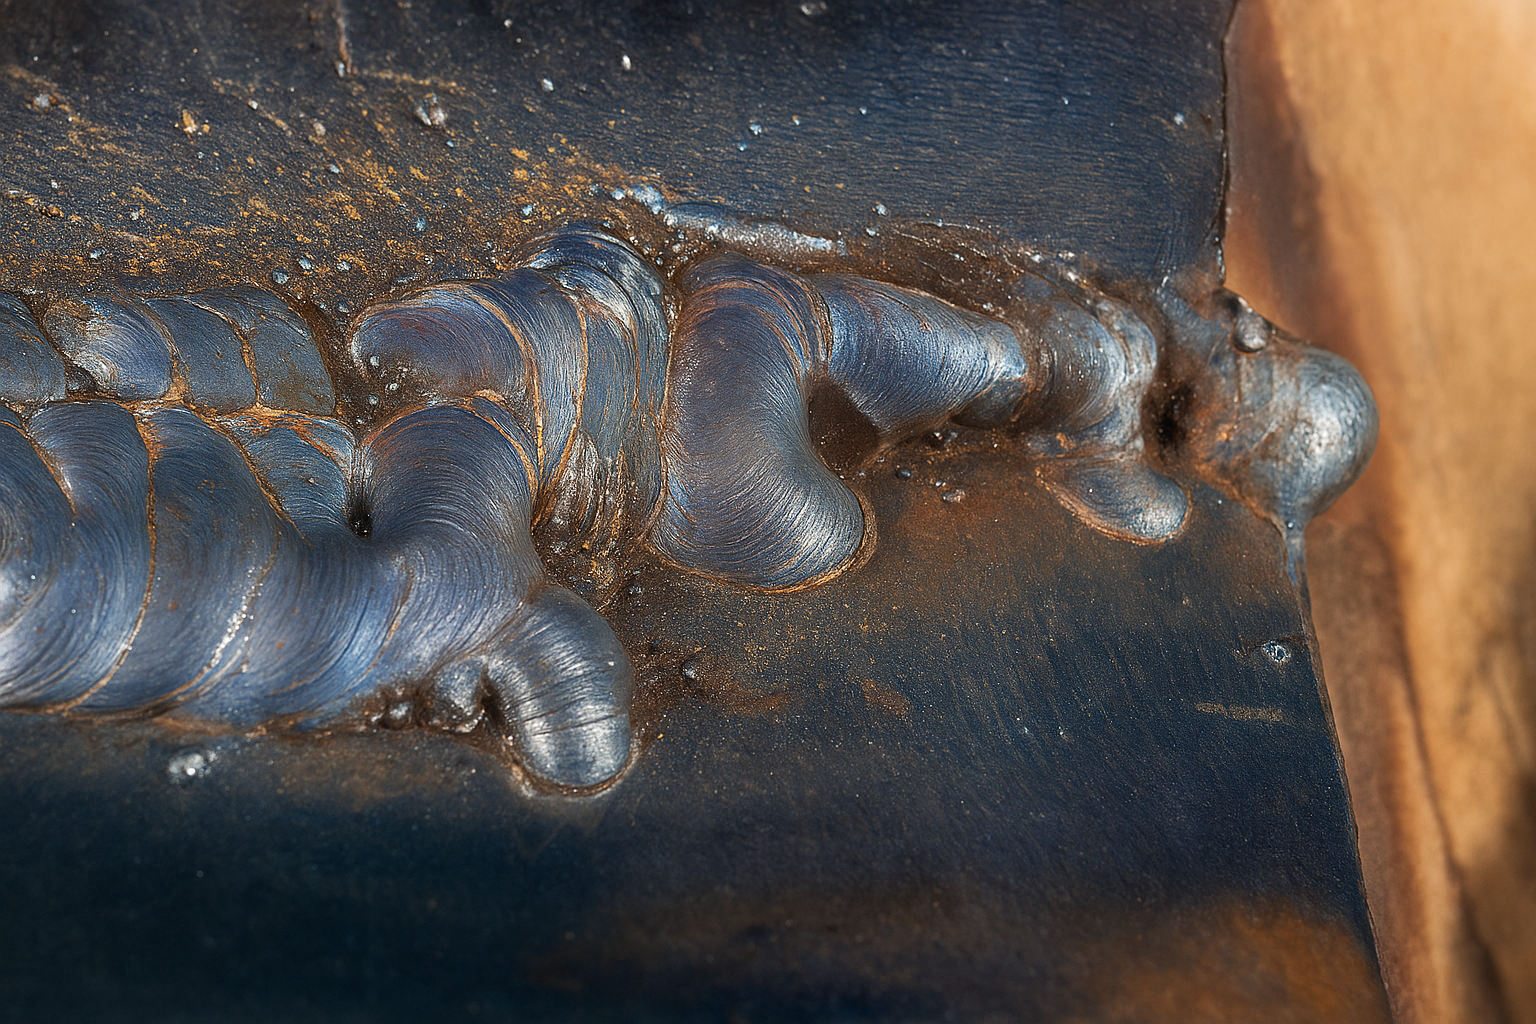
Majoritatea greșelilor provin din următoarele cauze:
- reglaj incorect
- viteză greșită a sârmei
- debit de gaz necorespunzător
- material de bază contaminat
- unghi greșit al arzătorului sau poziție greșită
1. Porozitate – cusătură cu găuri
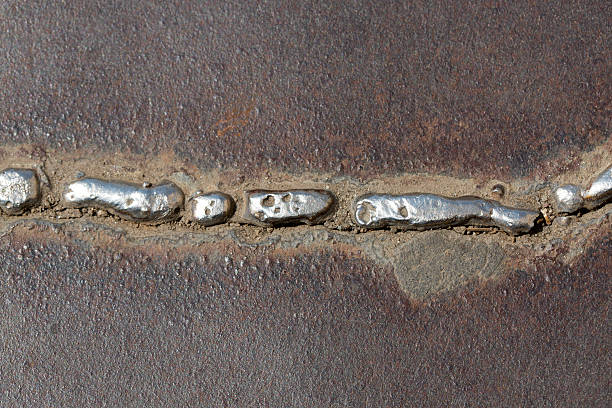
Pe suprafața cusăturii apar găuri mici, cratere sau bule. Aceasta este una dintre cele mai grăitoare greșeli ale sudurii MIG/MAG, deoarece semnalează imediat că protecția de gaz nu este corespunzătoare.
- Prea puțin gaz (sub 10 l/min)
- Vânt lateral sau curent de aer – suflă gazul de protecție
- Suprafață cu ulei, grăsime, vopsea sau rugină
- Lungime de arc prea mare – arcul aspiră aer
- Supapă de gaz înfundată sau orificiu deteriorat al duzei de gaz
Soluție:
- Reglează între 12–15 l/min (spațiu închis), 15–18 l/min (loc cu curent de aer)
- Curăță materialul de bază până la metal (disc de sârmă / polizor)
- Menține o lungime de arc mai scurtă (1–2 mm)
- Folosește tehnica prin împingere la 15°
- Verifică racordurile de gaz și duza de gaz
2. Lipsă de pătrundere
Cusătura „stă” pe suprafață, nu leagă bine cele două materiale. Rezultatul este o îmbinare structurală slabă.
- Amperaj prea mic – nu există suficientă căldură
- Avans prea rapid – metalul de bază nu se topește
- Înclinare necorespunzătoare a pistoletului
- Material mai gros fără preîncălzire
Soluție:
- Creștere cu +10–20 A
- Încetinește cu 10–20%
- Aplicarea tehnicii prin tragere la material gros
- Peste 2 mm merită preîncălzit (80–120°C)
3. Perforare / ardere prin material
Frecventă pe tabla subțire de caroserie.
Soluție: amperaj mai mic, sârmă de 0.6 mm, tehnica punct cu punct, cu răcire rapidă.
4. Stropire
Picături mici incandescente sar din baia de sudură – de regulă este o greșeală de reglaj.
- Tensiune prea mare
- Sârmă ieftină, neuniformă
- Material de bază contaminat
- Sunet de pocnituri → sârma și curentul nu sunt sincronizate
Soluție:
- Tensiune -0.5–1V
- Sârmă SG2 de calitate
- Curățare până la metal curat
- Urmărirea sunetului → să fie un sfârâit continuu
5. Arc instabil, cu pocnituri
Soluție: reglarea fină a vitezei sârmei + duză de contact nouă.
6. Cusătură fumurie, oxidată
Soluție: mai mult gaz, lungime de arc mai mică.
7. Cusătură ondulată, urâtă
Soluție: mișcare stabilă a mâinii + oscilație mai mică.
8. Lipsă de pătrundere la rădăcină
Soluție: +10–15% amperaj și avans mai lent.
9. Crestături marginale (undercut)
Soluție: reducerea vitezei sârmei.
Tabel rapid – De ce e proastă cusătura?
| Greșeală | Cauză | Soluție |
|---|---|---|
| Porozitate | puțin gaz / murdărie | 12–15 l/min, curățare |
| Perforare | amperaj prea mare | reducere + sârmă 0.6 |
| Lipsă de pătrundere | amperaj prea mic | curent + încetinire |
| Stropire | sârmă ieftină / reglaj greșit | sârmă SG2, tensiune |
| Arc cu pocnituri | viteză greșită a sârmei | reglare fină |
Utilizarea gazelor la sudura MIG/MAG
100% Argon
- Excelent pentru aluminiu
- Nu poate fi folosit pentru oțel → pătrundere superficială
100% CO₂ – când este bun?
Dă o pătrundere adâncă, lucrează cu un arc puternic și dur.
Ideal pentru:
- oțel de 3–10 mm grosime
- cadre de oțel, porți, stâlpi
- utilizare în atelier și industrială
Nu este recomandat: pentru tablă subțire (0.8–1 mm), pentru că perforează.
Gaze mix – 82/18 și 92/8
- Cusătură curată, care se întinde frumos
- Stropire minimă
- Arc stabil, lin
Debitul de gaz – după grosimea materialului
| Grosimea materialului | Debit de gaz recomandat | Observație |
|---|---|---|
| 0.8–1 mm | 8–10 l/min | Tablă auto |
| 1–2 mm | 10–12 l/min | Profil rectangular |
| 2–3 mm | 12–14 l/min | Structură generală |
| 3–5 mm | 14–16 l/min | Utilizare industrială |
| Peste 5 mm | 16–18 l/min | Pătrundere adâncă |
Alegerea gazului în funcție de sarcină
Caroserie auto
Mix 92/8 – alegerea perfectă
Porți, garduri
Mix 82/18 sau CO₂ economic
Oțel industrial
Mix 82/18 sau CO₂
Aluminiu
100% Argon
Poziții și tehnici de sudare
PA – orizontal
Cea mai simplă poziție, ideală pentru începători. Ușor de controlat, puțină stropire.
PF – vertical ascendent
Dă o pătrundere puternică, dar este mai lentă și necesită mai mult exercițiu.
Sfaturi:
- Folosirea mișcării Christmas Tree (brad)
- Amperaj mai mic – mai puține scurgeri
- Ține pistoletul aproape (1–2 mm)
PG – vertical descendent
Tehnică rapidă, dar recomandată doar pentru tablă subțire.
PE – sudare deasupra capului (de plafon)
Poziție dificilă, necesită amperaj redus, poate implica multă stropire.
Mișcări în timpul sudării
- Liniară (dreaptă) – cea mai bună pentru tablă subțire
- Mișcare în U / C – întindere frumoasă, pentru cusături plane lungi
- Forma V – excelentă pentru material de 2–4 mm
- Christmas Tree – în poziție verticală ascendentă
Reglaje MIG/MAG recomandate după grosimea materialului
Reglajul exact depinde de tipul aparatului (cu transformator / invertor), de calitatea sârmei, de poziție și de factorii de mediu (de exemplu curent de aer). Tabelul următor conține valori orientative.
| Grosimea materialului | Amperaj (A) | Tensiune (V) | Viteza sârmei (m/min) | Observație |
|---|---|---|---|---|
| 0.8 mm | 30–50 | 14–16 | 3.5–4.5 | Caroserie |
| 1.0 mm | 50–70 | 16–17.5 | 4.0–5.0 | Tablă subțire |
| 1.5 mm | 70–90 | 17.5–18.5 | 4.5–5.5 | Profil rectangular |
| 2.0 mm | 90–110 | 18.5–19.5 | 5.0–6.0 | Porți |
| 3.0 mm | 110–130 | 20–21 | 6.0–7.0 | Structură |
| 4.0 mm | 130–160 | 21–22.5 | 7.0–8.5 | Mai multe treceri |
| 5.0 mm | 160–190 | 22.5–24 | 8.0–9.5 | Pătrundere adâncă |
Important: dacă sârma pocnește → amperajul e prea mic sau avansul e prea rapid. Dacă „împinge pistoletul” → e prea multă sârmă. Sunetul corect: un sfârâit uniform, fin.
Depanare – ghid rapid
❌ Căldură prea mare – perforează
- Reducerea amperajului
- Mișcare mai rapidă
❌ Cusătură rece
- Creșterea amperajului
- Încetinire
❌ Stropește
- Tensiune +0.5–1V
- Reducerea vitezei sârmei
❌ Cusătură bombată
- +10–15 A
🎧 Diagnosticare după sunet
- Sunet de pocnituri: amperaj prea mic sau prea multă sârmă
- Sunet „clip-clap”: rola de antrenare a sârmei alunecă / duză de contact uzată
- Arc dur, strident: tensiune prea mare
- Sfârâit fin: reglaj ideal
FAQ – Întrebări frecvente
1. Ce debit de gaz să folosesc la sudarea tablei subțiri?
Pentru tablă auto de 0,8–1 mm sunt suficienți 8–10 l/min. În loc cu curent de aer se recomandă 12 l/min.
2. De ce pocnește aparatul de sudură?
Pentru că viteza sârmei și amperajul nu sunt în armonie. Redu sârma sau ridică curentul cu 10–15 A.
3. De ce este poroasă cusătura?
Cauza este prea puțin gaz, curentul de aer, suprafața contaminată sau lungimea de arc prea mare. Reglează debitul de gaz la 12–15 l/min și menține un arc scurt.
4. Ce gaz să aleg pentru repararea caroseriei?
Mixul argon–CO₂ 92/8 dă cea mai frumoasă cusătură, cu stropire minimă.
5. Ce grosime de sârmă să folosesc?
Pentru caroserie 0.6–0.8 mm. Pentru oțel general de 2–3 mm, 0.8 mm. Pentru structuri mai groase se recomandă sârmă de 1.0 mm.
Gânduri de încheiere
Sudura MIG/MAG devine cu adevărat frumoasă și puternică atunci când reglajele, gazul, viteza sârmei și tehnica funcționează în armonie. Majoritatea greșelilor se corectează ușor – este nevoie doar de câteva reglaje fine pentru a obține cusătura perfectă.
Recomandări de produse – ShopTechnic.ro
Vezi aici oferta noastră de sârme MIG/MAG, reductoare, butelii și pistolete!

